
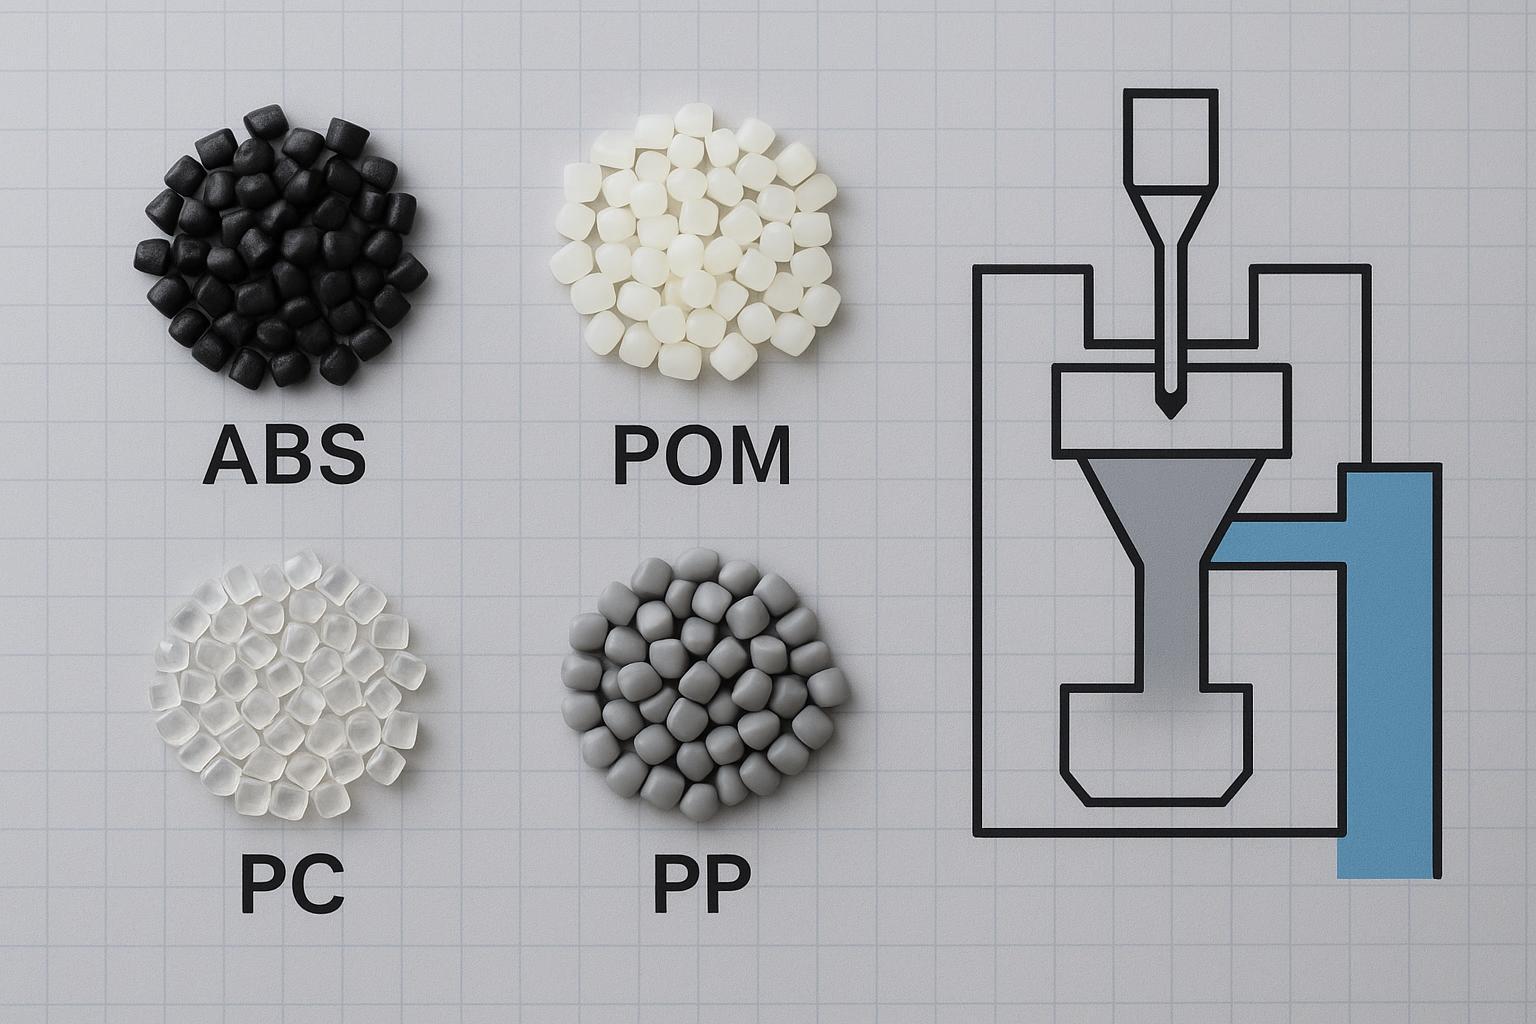
如果您指定注塑零件,材料选择就不是“属性表”练习。这是一项有风险的交易。
__学期 16__ 和 __学期 17__当您需要稳定的尺寸和更宽的处理窗口时,它往往会更友好。
PP 和 POM (乙缩醛)可能是很好的选择,但它们通常需要在几何形状和过程控制方面有更多的纪律,因为收缩行为可能会影响您。
本指南是为考虑阶段的决策而编写的:您已经知道这些聚合物是什么。您需要一个可供选择的框架,并且您希望在切割钢材之前明确 DFM 的含义。
从约束开始(工程师实际使用的清单)
在比较数据表之前,请写下不可协商的事项。这些限制很快就会消除你一半的选择。
机械负载情况:负载下的冲击、刚度、蠕变。
工作温度:稳态和峰值(例如,靠近电力电子设备)。
电气功能:绝缘要求、漏电起痕/蠕变问题以及是否需要阻燃。
环境:油、燃料、清洁剂、紫外线、湿度。
维度目标:公差叠加、平整度以及零件是否必须密封。
化妆品要求:纹理、光泽、油漆/电镀、编织线公差。
DFM 现实:壁厚、拔模斜度、加强筋/凸台以及您可以容忍和不能容忍的缺陷。
专业提示:如果您无法说出最常见的 2 种失效模式(翘曲?应力开裂?下沉?),那么您还没有准备好选择树脂。从那里开始。
快速比较表(用它来缩小候选人范围)
使用此表列出候选名单,然后阅读以下部分以了解为什么权衡体现在成型中。
标准(您正在优化的内容) | __第16学期__ | POM(乙缩醛) | __第 17 学期__ | __第 18 学期__ |
|---|---|---|---|---|
抗冲击性 | 强的 | 缓和;缺口灵敏度很重要 | 出色的 | 良好(取决于年级) |
尺寸稳定性/低翘曲风险 | 好的 | 使用中良好,但成型收缩/翘曲需要注意 | 非常好 | 可能具有挑战性(收缩/变形) |
磨损/低摩擦 | 公平的 | 出色的 | 公平的 | 公平的 |
耐热性(典型用途) | 缓和 | 好的 | 好的 | 好的 |
耐化学性 | 缓和 | 与多种溶剂相比效果良好 | 与某些化学品相比通常受到限制 | 通常比酸/碱好 |
电气外壳(通用) | 常见的 | 可能用于内部机制;作为外壳不太常见 | 当韧性/热量很重要时常见 | 当耐化学性/成本很重要时常见 |
表面处理/化妆品 | 好的 | 通常不是“高化妆品”。 | 可以非常好(包括清晰) | 各不相同;绘画/粘合可能更难 |
成型窗(实用) | 宽的 | 对收缩/翘曲可能敏感 | 要求较高(干燥、流动) | 通常是宽容的,但翘曲控制很重要 |
有关每种树脂在注塑成型中的适用范围的实际概述,Protolabs 的指南为您的零件选择合适的塑料是一个坚实的基线。
DFM 现实检验:几何形状比树脂选择带来更多缺陷
很多“材料问题”都是几何问题。
均匀的墙壁胜过“更坚固的塑料”。
如果您记得一条 DFM 规则,请将其设为以下一条:尽可能保持壁厚均匀。不同的冷却会导致不同的收缩,从而导致翘曲、下沉和尺寸漂移。
Protolabs 的指导均匀的壁厚(以及 40–60% 规则)值得在您第一次 DFM 复习之前阅读。在生产中反复出现的两个要点:
避免突然由厚到薄的过渡。
如果必须有较厚的区域(凸台交叉点、负载垫),将它们核心化以减少热质量。
草稿是成本和质量杠杆,而不是造型细节
没有拔模力意味着喷射粘性、表面磨损以及更高的废品风险。它还会强制稍后进行“修复”(额外的抛光、额外的喷射器或几何妥协)。
原型实验室注塑零件的拔模角度指南是有用的经验法则参考。许多团队低估的部分是纹理:纹理需要更多草稿。如果您为外壳指定喷砂或模压纹理,则拔模必须随之移动。
肋骨和凸台:设计得均匀冷却
肋骨和凸台是凹陷和扭曲产生的地方。
相对于标称壁,保持肋的厚度保守。
在交叉点处使用半径。
在肋骨上添加草案,以便它们干净地弹出。
作为一般准则,SolidWorks 的注塑零件设计的“基本规则”总结用于减少下沉和保持刚度的常见肋骨比例。
⚠️警告:如果您的外壳有密封表面,请勿将翘曲视为“外观”。 0.3 毫米的弓形可能会变成泄漏路径。
塑料零件的材料选择:逐个标准(ABS、POM、PC、PP)
这是与您的跨职能团队分享的部分。每个部分都回答了:该标准的真正含义是什么,以及哪些树脂系列通常会获胜。
尺寸稳定性和翘曲风险
如果您的零件具有严格的公差叠加、平整度要求或密封功能,则您需要优化两件事:
可预测的收缩
冷却均匀、残余应力低
在实践中:
PC (通常是 ABS)当您需要稳定的尺寸时,特别是在外壳式几何形状中,这是更容易的起点。
__学期 18__ 和 __学期 19__可以在正确的设计和工艺中保持严格的公差,但它们对壁厚变化和不平衡冷却的容忍度较低。
在 DFM 中做什么(无论树脂如何):
尽早标记较厚的部分并对其进行去芯。
平衡肋骨,使其变硬而不会产生热点。
确认拔模与纹理,这样您就不会遇到弹出引起的变形。
冲击韧性(跌落、碰撞、组装滥用)
对于许多电气外壳来说,冲击韧性并不是剧烈的跌落测试。这是关于日常滥用:技术人员处理、螺钉安装、电缆应力消除和运输。
典型模式:
__第 17 学期__当冲击力和耐热性都很重要时,这是一个首选。
__第16学期__当温度和化学物质适中时,通常是具有成本效益的“坚固外壳”树脂。
__第 18 学期__可以很好地工作,但刚度和蠕变行为可能成为限制因素。
__第 19 学期__很少选择用于大型装饰外壳;它在精密机械部件方面更加闪耀。
设计说明:冲击失效通常是尖角或熔合线处的裂纹萌生。您的 DFM 审查应注意半径和流动路径,而不仅仅是树脂。
电力电子设备附近的耐热性和蠕变性
电力电子设备周围的外壳需要的不仅仅是一个“工作温度”。您正在处理:
当地热点
长时间热暴露
持续作用的机械负载(螺纹接头、夹子、密封压缩)
指导:
__第 17 学期__当耐热性和韧性都优先考虑时,经常选择这种材料。
__第16学期__对于较低热量的应用来说可能很好,但温度裕度可能会在热组件附近快速接近。
__第 18 学期__具有良好的耐化学性,并且可以在许多应用中耐受热量,但负载下的蠕变和翘曲控制可能是更大的风险。
__第 19 学期__可以满足许多机械/热需求,但您仍然需要验证它是否符合外壳特定要求(表面处理、稳定性、装配方式)。
如果您接近极限,请将其视为验证问题:定义峰值内部温度、负载路径和所需的保持力,然后选择候选等级并进行测试。
电气外壳材料:保持绝缘性能
对于外壳,“电气性能”通常意味着:您需要一种能够在长时间、高温和污染的情况下保持绝缘性的绝缘材料。
将其转化为选择工作的实用方法:
定义电压和间隙/爬电距离您的设计规则的要求。
确定外壳是否主要机械保护或者也是一个功能绝缘体。
如果火焰性能很重要,请尽早明确(牌号选择可以改变流动、收缩和韧性)。
在这个阶段,你通常会比较成绩(通常是填充或阻燃变体),而不仅仅是基础聚合物。当您更改成绩时,请保持 DFM 循环紧密,因为行为可能会发生变化。
耐化学性和应力开裂风险
化学品暴露是“数据表上看起来很好”可能会导致现场故障的地方。
PC 很困难,但某些化学品和清洁剂可能会在错误的情况下导致应力开裂。
PP 通常在接触化学品的部件中发挥作用。
POM 通常对许多溶剂都有很强的抵抗力,并且在燃料/化学品相邻机制中很常见。
ABS 坐在中间;它可能是可靠的,但请验证您是否有腐蚀性溶剂。
如果使用清洁剂、油或燃料,请在您的RFQ 中将其称为指定物质。 “耐化学性”不是必需的;这是一个猜测。
磨损、摩擦和移动界面
如果零件具有齿轮、滑动机构或类似轴承的接口:
POM(乙缩醛)通常是您评估的第一个树脂,因为它天然具有低摩擦和耐磨性。
ABS/PC/PP 可用于设计更改(衬套、涂层、插入件),但 POM 通常会简化系统。
DFM 的一个含义是:如果您需要高装饰性饰面或涂层,POM 的润滑性会使精加工变得困难。计划一下。
外观、纹理、绘画以及“您实际上会看到哪些缺陷”。
外壳是无情的,因为缺陷是可见的。
通常选择 ABS 作为外壳,因为它可以提供坚固的表面光洁度。
PC 可以提供出色的外观,包括清晰的选项。
PP 在某些应用中可能更难涂漆/粘附,因此请尽早计划完成。
POM 通常不是高美观外部零件的首选。
如果您指定纹理,请记住拔模交易:纹理会增加弹出摩擦,并且拔模需要相应增加(请参阅前面链接的 Protolabs 草案指南)。
您可以重复使用的决策矩阵(对您零件的每种材料进行评分)
这是在工程、质量和采购方面保持一致的最简单方法。
为您的特定部分的每个类别打分 1-5 分(5 = 最适合)。然后圈出最重要的两个。
尺寸稳定性/翘曲风险
冲击韧性
耐热性/负载蠕变
电气绝缘要求
化学暴露
化妆品要求
磨损/摩擦需求
成本/可用性
制造风险(薄壁、长流动长度、质地厚重、公差严格)
如果两种材料有联系,不要用意见“打破联系”。用原型计划打破它。
一种常见的模式是在投入生产工具之前使用原型方法验证几何形状和高风险特征。如果您正在探索这条道路,快速原型设计加上早期的 DFM 可以减少以后令人不快的意外情况; DEUCHI Plastic 总结了其方法DFM 分析和快速原型制作作为其注塑成型工作流程的一部分。
DFM 清单(切割钢材之前要问的问题)
将此用作您的内部签核清单。
标称墙是否与实际一样均匀,并具有受控的过渡?
厚连接处(凸台交叉点、焊盘)是否已取芯?
肋骨和凸台是否遵循相对于标称壁的保守比例?
拔模深度和表面纹理是否足够?
内角是否呈圆角以减少应力集中并改善流动?
您是否已识别出前 2 个缺陷风险(翘曲、下沉、熔合线)并设计减少这些风险的方法?
密封表面是否有平面度计划(零件设计+浇口/冷却策略)?
对于想要更深入地了解成型约束和模具决策的团队来说,尽早审查模具概念通常很有用。 DEUCHI Plastic 的概述模具制造和工装给出了什么可以改变成本和交货时间的实际意义。
常见问题解答(ABS 与 POM、PP 与 ABS 和 PC 决策期间的常见问题)
PP 是否始终是成本最低的选项(PP 与实际零件中的 ABS 相比)?
并非总是如此。当您权衡 PP 与 ABS 时,树脂价格很重要,但零件总成本包括周期时间、废料、二次操作以及控制翘曲和外观所需的努力。如果 PP 强制返工或严格的过程控制,“廉价树脂”可能会变成昂贵的零件。
对于功能部分,POM 何时击败 ABS(ABS 与 POM)?
在 ABS 与 POM 比较中,当使用中的磨损、摩擦和尺寸稳定性比外观更重要时,POM 通常会获胜。它常见于以低摩擦和耐磨性为核心要求的齿轮、滑动界面和机构中。
我应该如何考虑聚碳酸酯与 ABS 的外壳?
如果您在聚碳酸酯和 ABS 之间做出决定,请从限制条件开始:热裕度、冲击韧性、化学品暴露和外观要求。当您需要冲击韧性和更高的耐热性时,PC 是一个强有力的选择,而当温度和化学物质适中时,ABS 通常是具有成本效益的外壳材料。
减少缩痕最快的方法是什么?
从几何形状开始:去除厚的部分(取芯),保持墙壁均匀,并避免厚的肋骨/凸台底座。工艺改变可以有所帮助,但它们不能完全补偿设计中的热质量问题。
DFM 应该提前多久发生?
在工具最终确定之前。当更改仍然便宜时,标记壁厚过渡、拔模与纹理以及肋/凸台几何形状的 DFM 评论是最有价值的。
后续步骤
如果您想从“候选材料”转向自信的选择,最快的路径通常是DFM 用于注塑成型通过简短的要求包:
环境(化学品+温度)
关键尺寸/公差
外观要求(质地、光泽、油漆)
电气限制(间隙/蠕变考虑、火焰需求(如果适用))
CAD 包含关键功能的注释
然后运行 DFM 遍,并围绕最常见的故障模式调整工具和流程。
要更广泛地了解生产能力以及 RFQ 中包含的内容,请从 DEUCHI Plastic 的注塑成型页面,并引用他们的塑料材料指南当您缩小树脂家族范围时。