
完整的型腔并不意味着零件已完成。在注塑成型,在填充结束的那一刻,镜头可能看起来已经完成,但塑料仍然很热,仍然收缩,并且仍然不稳定,直到包装/保持窗口关闭。
保压压力(也称为保压/保压或保压压力)的存在是为了补偿收缩,同时材料仍然可以通过打开的浇口进入型腔。太早停下来,就会出现缩痕、重量轻和尺寸漂移。浇口冻结后保持时间过长或过紧,都会浪费循环时间,或产生毛边、应力和顶出翘曲。
本指南解释了原因注塑保压压力是最容易被误解的阶段之一,零件冷却时内部会发生什么,以及 OEM 团队如何与成型商合作找到经过验证的工艺窗口 – 而不是媒体的猜测。
打包并保持:完整的空腔只是开始
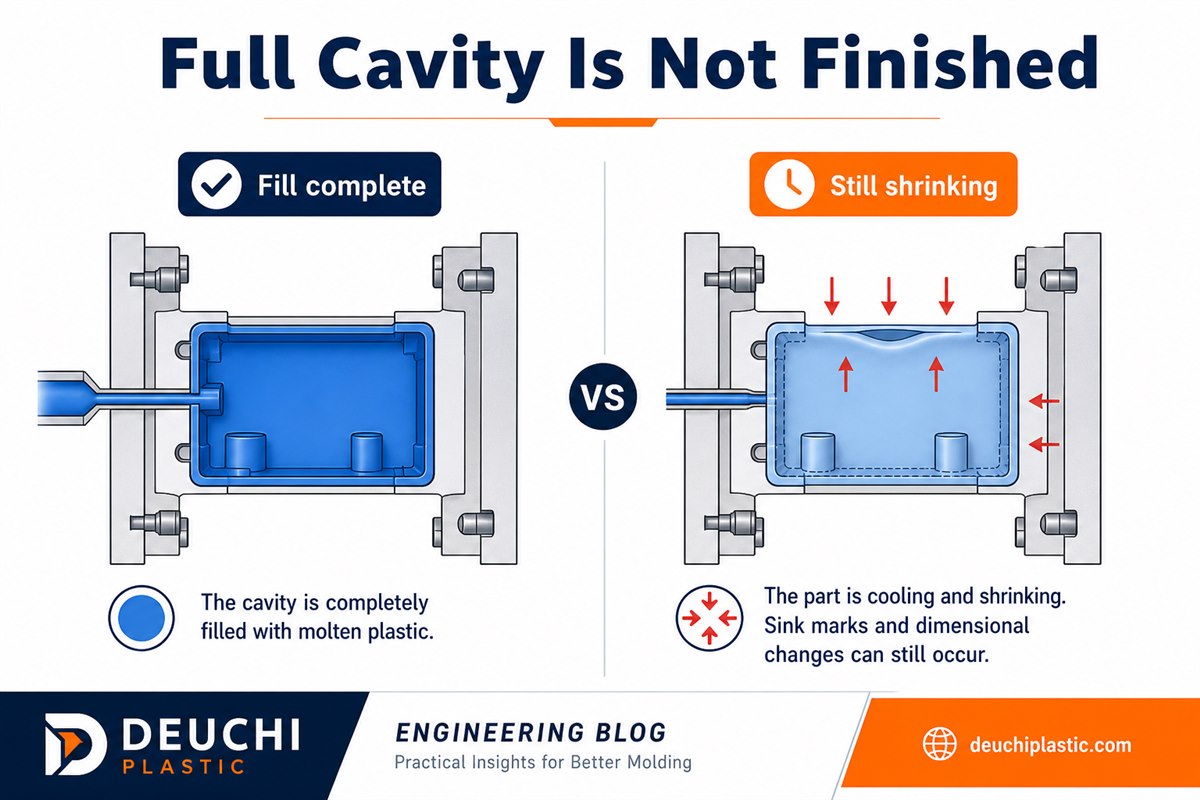
许多团队将“填充完成”视为周期中最困难的部分。事实上,最常见的质量问题——缩痕、尺寸过小、重量变化和外观漂移——通常可以追溯到所发生的情况后充满。
即使空腔看起来已满,也会发生三件事:
- 熔体仍在冷却。内部温度正在下降,体积仍在变化。
- 冷却会导致收缩。当聚合物收缩时,较厚的区域会向内塌陷。
- 如果不补充,质量就会下降。跳过足够的包装/保持会导致水槽、轻部件以及不稳定的外观和尺寸。
填充是开始。稳定零件(保持尺寸、重量和表面质量)是目标。有关打包/保持在完整序列中的位置,请参阅 德驰塑业 的概述:什么是塑料注射成型?
塑料填充后为什么会收缩
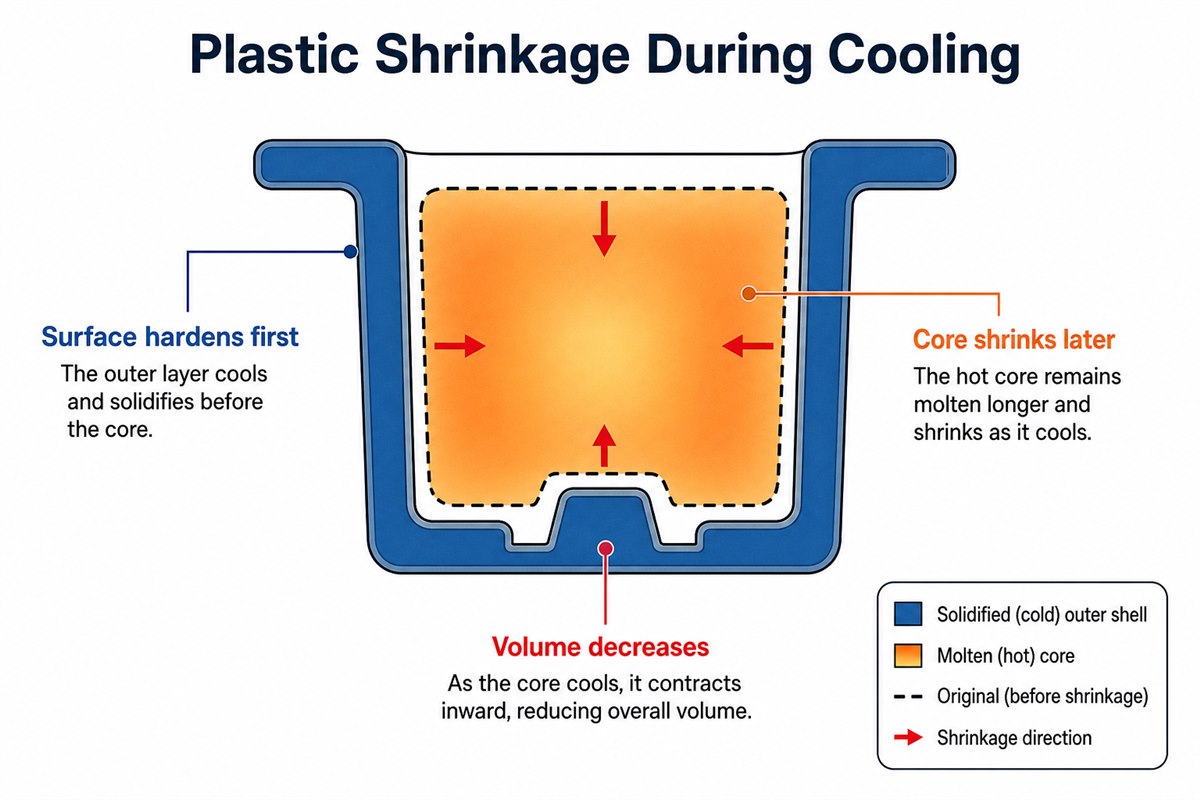
收缩不是缺陷。这是正常的聚合物行为。当熔融塑料冷却时,分子链堆积得更紧密,体积减小。
这在许多方面创建了可预测的事件链:
- 熔融收缩。随着温度从熔融状态下降,体积下降。
- 厚的部分冷却速度较慢。质量越大,保温时间越长,因此收缩持续的时间越长,而且程度通常也越大。
- 表面首先硬化;核心随后收缩。外壳冻结,而内部仍在收缩,如果包装/保持无法补偿,则将可见表面向内拉并形成凹痕。
这就是为什么即使标称壁厚在图纸上看起来不错,“小”肋根或凸台垫也会在相对的装饰面上显示出水槽。
保压压力仅在浇口冻结之前起作用
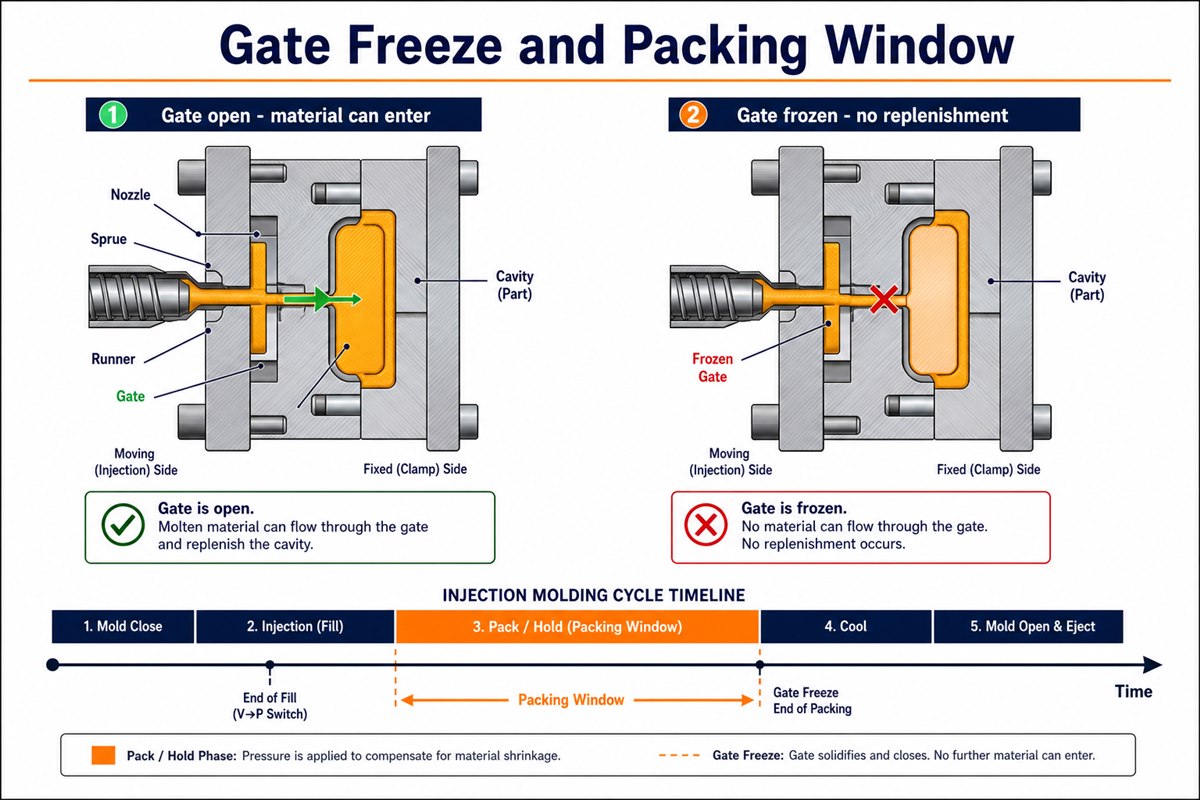
浇口是熔融塑料进入型腔的最后一个开口。当它保持打开状态时,机器压力可以将材料推入以抵消收缩。
一旦大门冻结,该路径就会被物理关闭。冷冻后继续保持高压对零件质量影响不大,但会增加周期时间、应力和磨损。
- 门打开:压力传入腔内;融化可以补充;收缩可以得到补偿。
- 门冻结:无法进一步喂食;延长打包/保存时间主要是浪费时间。
专业提示:有效的打包/保持窗口在门冻结时结束,而不是在机器上的任意计时器处结束。一个闸门密封研究(保持时间研究)绘制零件重量与保持时间的关系图;当体重达到稳定水平时,将定义有用的包装窗口。将生产保持时间设置为略高于该点以实现可重复性。
保持压力:太低、太高或恰到好处
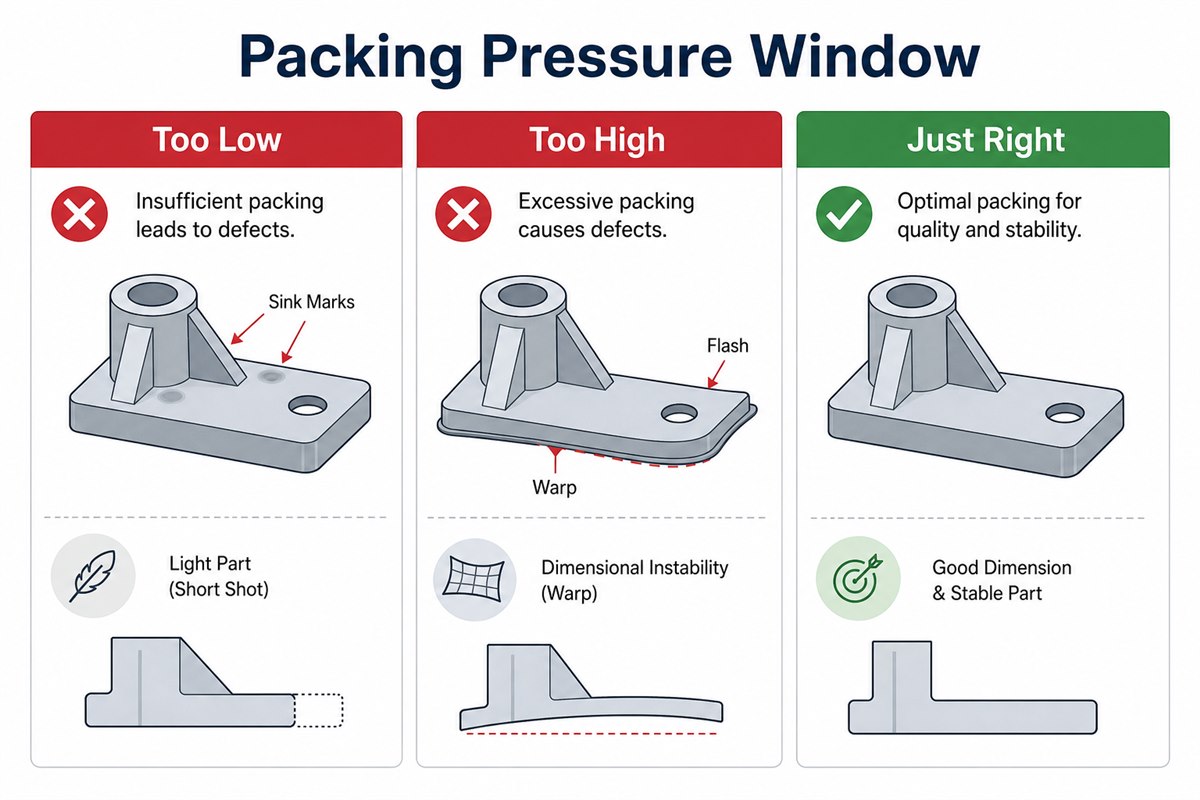
保压压力不是一个“调高直到看起来不错”的参数。两种极端都会产生问题。
包装/保持太低
- 物料补充不足
- 表面缩痕和局部凹陷
- 尺寸较小且零件重量较轻
- 关键部分的机械性能降低
包装/保持过高
- 分型线或关闭处出现毛边
- 内部残余应力升高
- 顶出变形、翘曲或白化
右边的窗户
当包装/保持与材料、零件几何形状、浇口尺寸和模具试验数据相匹配时,团队通常会看到稳定的尺寸、一致的重量和可接受的外观表面。
不存在适用于所有工具的通用设置。正确的做法是定义一个过程窗口来自模具试验和 CTQ 测量,而不是仅来自通用图表。
为什么肋骨和凸台经常在 A 侧出现凹陷
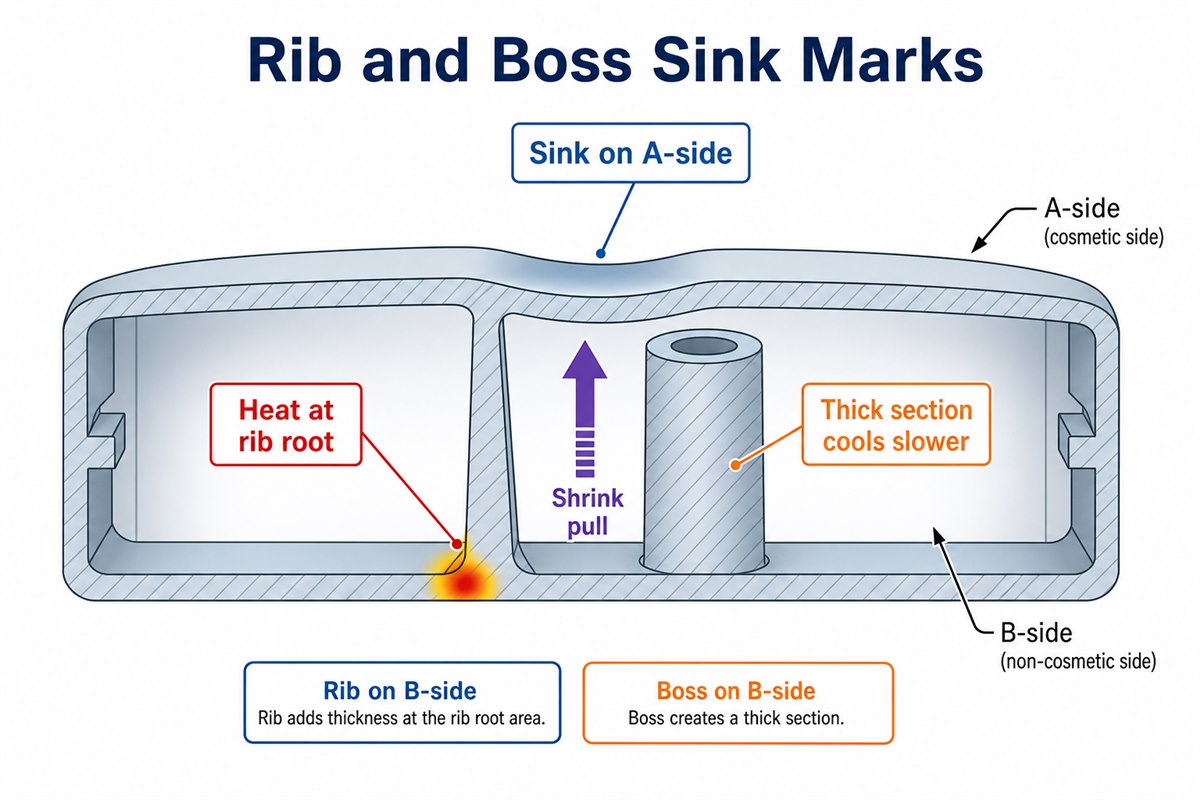
肋骨和凸台后面的缩痕很常见,因为几何形状会产生隐藏的厚截面:
- 热集中在肋或凸台根部,因此该区域比周围的壁冷却得更慢。
- 内缩更强在热核心中,产生空隙或向内拉力。
- 化妆品表面下降当打包/保持在门冻结之前无法完全补偿时。
仅靠机器调整可能无法修复源自 CAD 的接收器。肋和凸台的厚度、浇口位置以及封装/保持策略必须一起考虑。 Deuchi 塑料的模具设计基础和__学期0__ 复习在工具锁定之前重点关注这些驱动程序。
一句话要记住
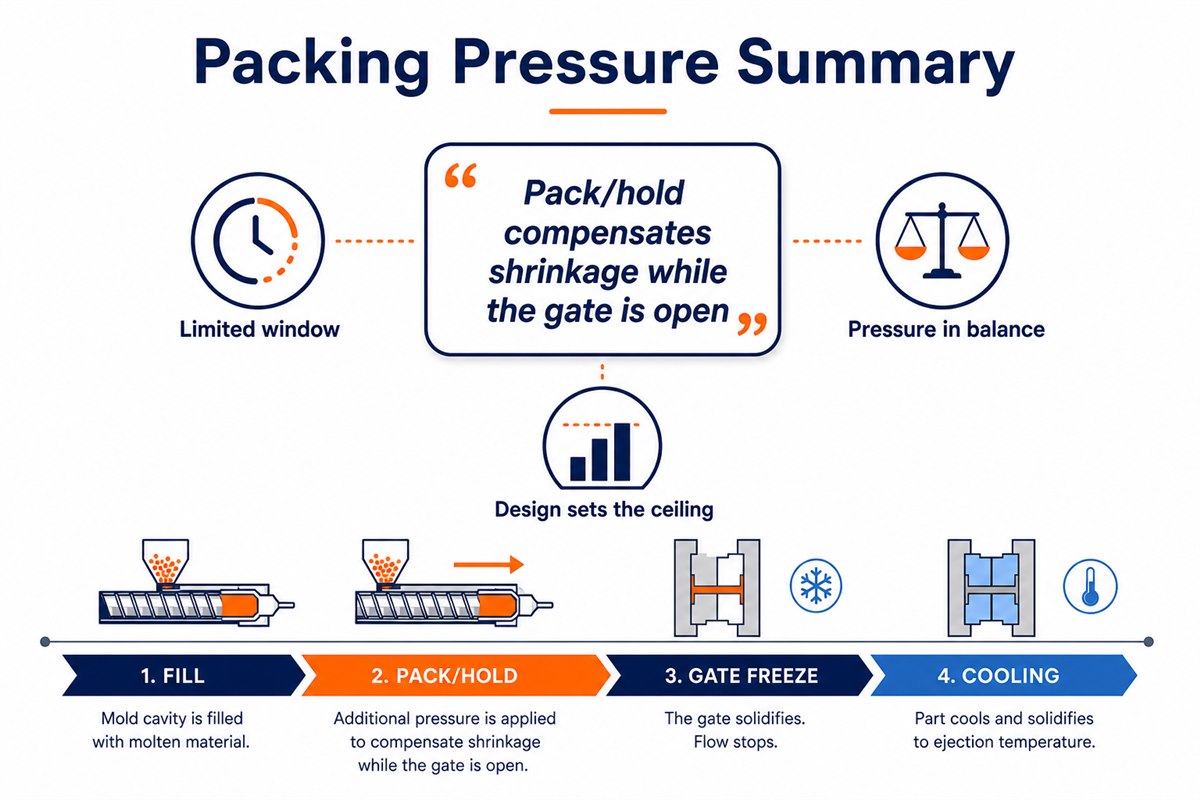
保压压力不是为了继续填充型腔,而是为了在浇口保持打开状态时补偿收缩。
由此得出三个实用规则:
- 有限窗口:保压/保持仅在门冻结之前才有意义。此后,额外的保持时间很少能改善零件。
- 平衡压力:太少会导致沉没;太多会导致毛边、应力和翘曲。
- 设计设定了上限:零件的几何形状决定了压紧/保持是否可以到达需要的区域。参数调整在该设计内进行优化,而不是超出该设计。
⚠️警告:模塑商只调整保压/保压计时器,而不检查浇口尺寸、壁过渡和肋/凸台厚度,这是治标不治本,而不是根本原因。
这与循环效率有何关系
保压压力位于循环中的填充和冷却之间。它直接影响质量,但也影响生产率:
- 保持过去的门冻结增加了时间,但没有质量优势。
- 保持以下零件所需的内容会产生废品和二次返工。
- 正确选择窗口可以降低质量风险和浪费的周期时间。
如果冷却时间是您当前的瓶颈,请参阅德驰塑业 的相关文章:为什么冷却时间常常限制注塑周期效率。
FAQ:注塑保压压力
注塑中的保压压力是多少?
型腔填充后,机器会在规定的时间内继续施加压力,以在塑料冷却和收缩时将额外的材料推入零件中。此包装/保持阶段有助于保持尺寸、重量和表面质量。
保压压力与注射压力相同吗?
不会。注射压力驱动填充速度并完成型腔填充。填充后施加保压压力(保持压力)以补偿收缩。它们有不同的用途,通常设置为单独的参数。
包装/保存时间应该是多长?
足够长的时间以在浇口保持打开的情况下补偿收缩——而不是任意更长的时间。当门冻结时,有用的窗口就结束了。模具试验和零件测量定义了每种工具的适当范围。
保压压力可以修复所有缩痕吗?
如果凹陷源于局部厚度过大、浇口位置不佳或浇口在厚截面充分填充之前冻结,则不会。 DFM 和浇口设计通常与机器设置一样重要。
什么是注塑成型中的浇口密封研究?
浇口密封研究在测量零件重量时逐步增加保持时间。当重量停止增加时,浇口已有效冻结,额外的保持时间几乎不会增加材料。成型商使用此数据来设置最小有效保压/保持时间,而不会浪费周期秒数。
OEM 何时应与成型商讨论包装/保持策略?
在 DFM 和模具设计审查期间(在切割钢材之前),以及在验证 CTQ 尺寸和装饰表面时的模具试验期间再次进行。
后续步骤
如果第一次注射后出现缩痕、重量变化或尺寸漂移,请发送您的CAD、材料规格、浇口概念和质量关键清单。 德驰塑业 可以检查问题是否出在工艺窗口、浇口时序或几何形状上,并在印刷机上因试错而消耗预算之前突出显示修复措施。
索取报价或电子邮件信息@deuchiplastic.com。
由Deuchi 塑料工程团队出版。 德驰塑业 是一家位于中国浙江乐清的定制注塑制造商,为全球 OEM 计划从 DFM 到生产提供支持。
注意:本文讨论 OEM 教育的一般注塑成型原理。必须通过模具试验和测量来验证每个工具的工艺设置。