
如果您想缩短注塑周期,机器的移动速度就有限。在大多数生产工具中,冷却时间是最长的阶段,而且通常是吞吐量、尺寸稳定性和外观质量的真正限制。
注射和夹紧动作可以在几秒钟内得到优化。但如果塑料没有冷却到足以承受脱模的程度,那么更快的机器运动就无法制造出好的零件。它会产生变形、顶出痕迹、磨损和尺寸漂移。
这篇文章解释了原因注塑冷却时间经常设定周期效率、模具和零件设计中驱动周期效率的因素,以及 OEM 团队如何在不增加废品的情况下提高生产率。
冷却是主动热管理,而不是无所事事的等待
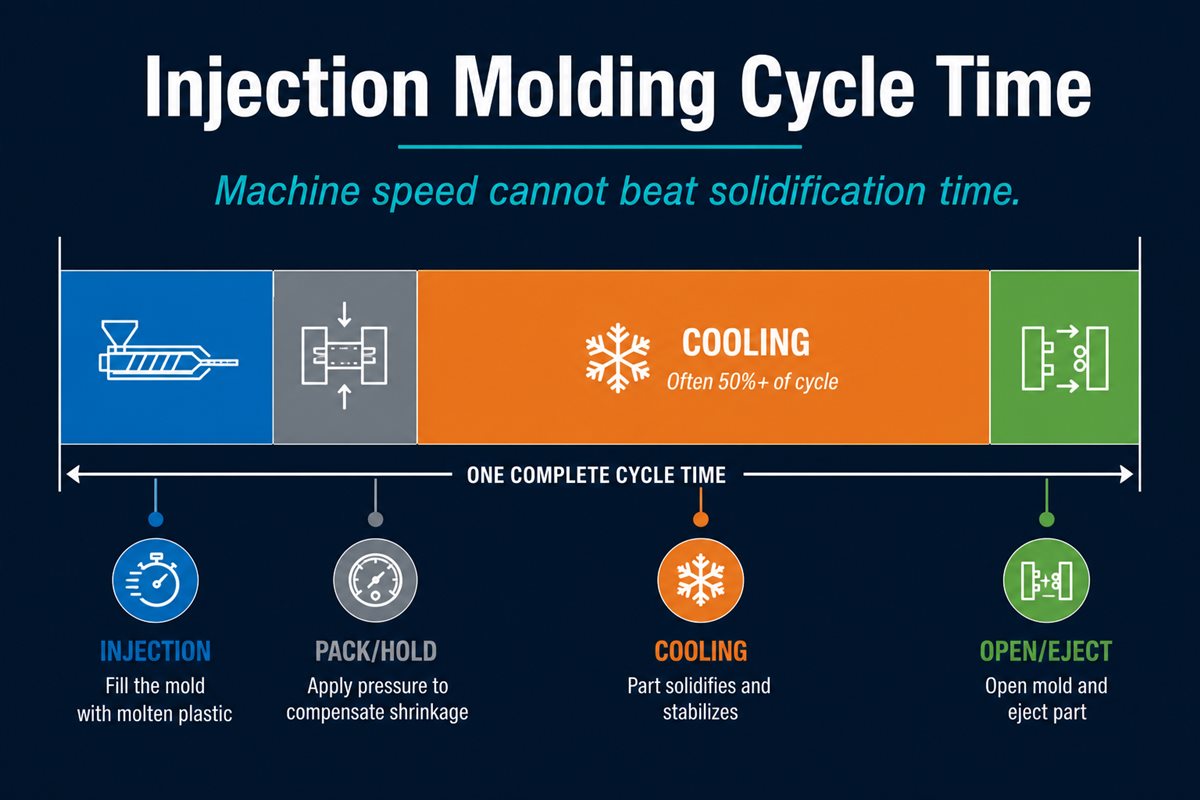
填充和保压/保持后,熔融塑料必须将热量通过模具钢传递到冷却回路中,然后零件才足够稳定以弹出。该过程通常占超过总周期的一半在许多工具中。
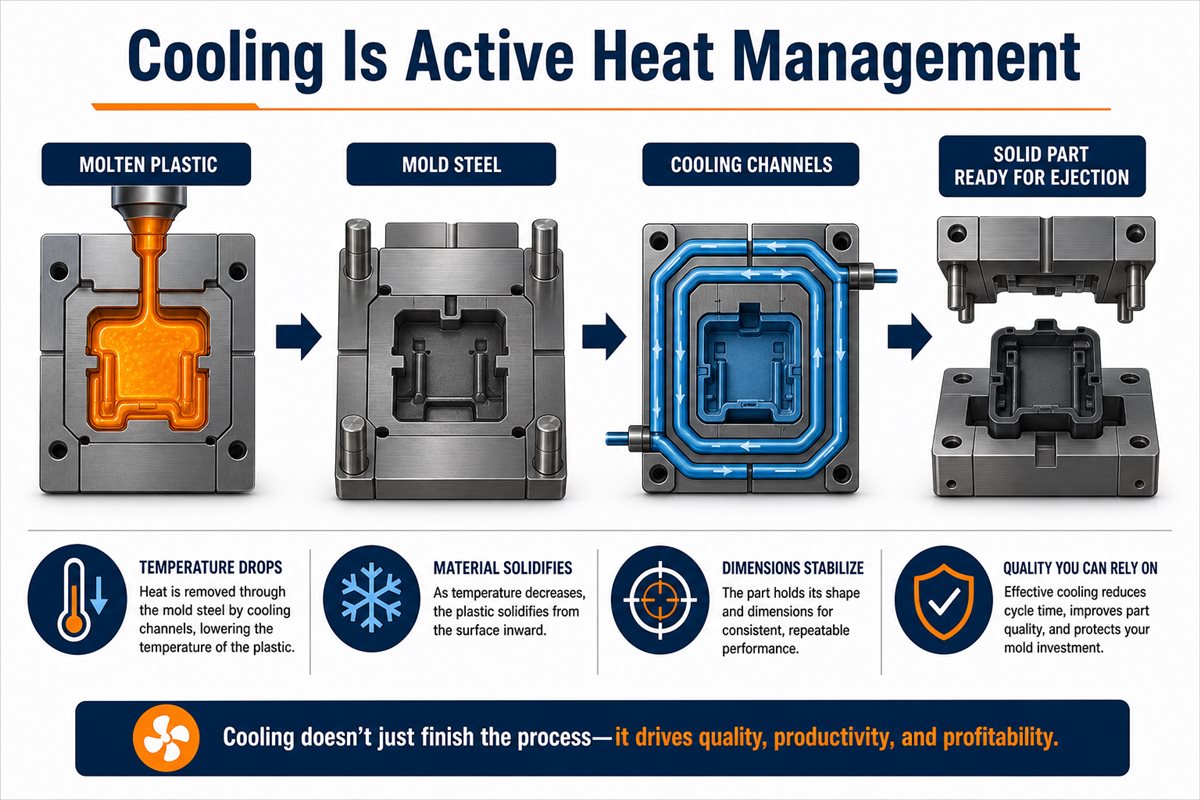
冷却同时完成三件事:
- 热量从熔体转移到模具和冷却通道中,因此温度下降。
- 材料固化得足以承受顶出力和下游处理。
- 模内尺寸和形状稳定——直接影响最终质量。
人为地跳过或缩短该工作,则周期的其余部分就变得美观了。有关整个序列中冷却位置的实际概述,请参阅Deuchi 塑料指南:什么是塑料注射成型?
为什么注射可以快但循环还是不行
填充时间只是注射时间的一小部分。现代压力机可以快速注射,但顶出时间取决于凝固,而不是机器在阶段之间切换的速度。
如果零件在足够冷却之前被弹出:
- 在喷射器负载下,墙壁可能会倒塌或变形。
- 化妆品表面可能会磨损、变白或出现应力痕迹。
- 在零件在模具外完成冷却之前,关键尺寸可能会发生变化。
专业提示:当与成型商一起检查周期时间时,询问哪个特征或壁部分设置了冷却时间。答案应该具体,而不是“我们会在现场进行调整”。
最厚的部分决定了整个模具的节奏
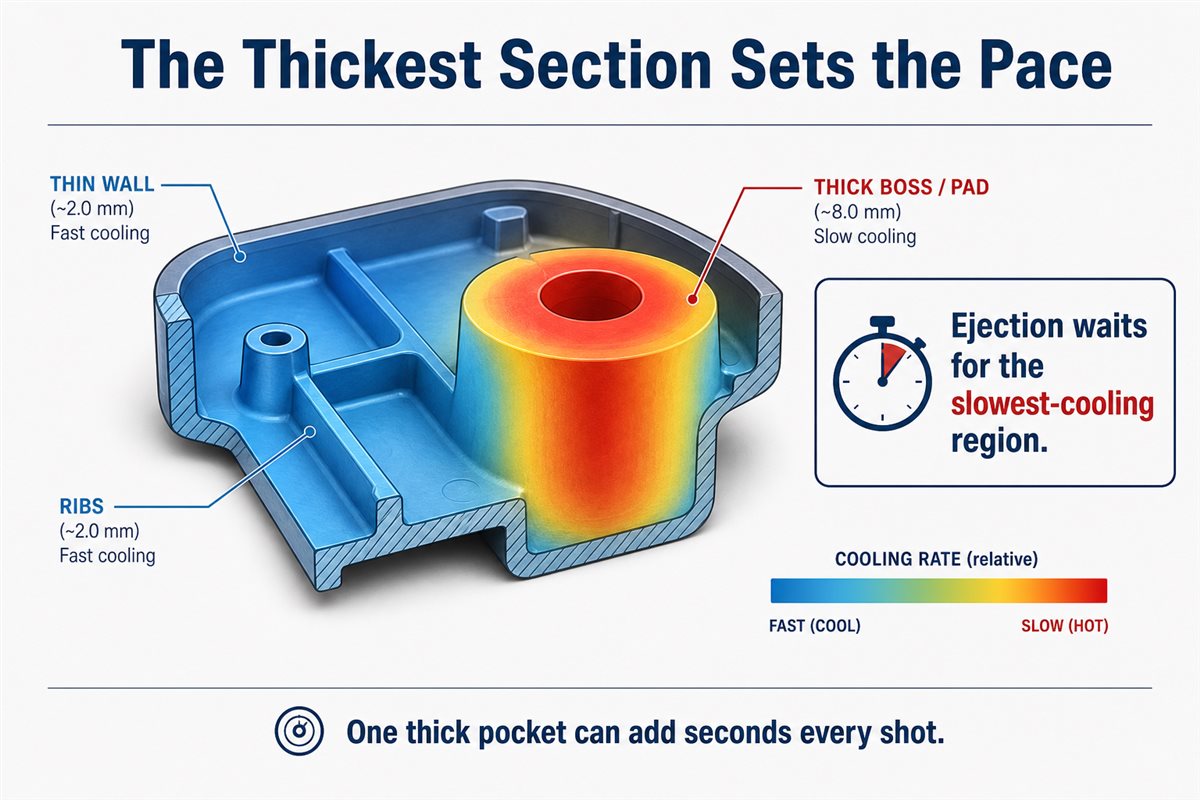
薄壁区域可能会提前达到顶出温度。局部较厚的部分(凸台根部、肋基部、实心垫或透镜芯)的中心仍然很热。
模具周期必须等待冷却最慢的区域。一个厚口袋可以使每次射击增加几秒。每天数百次射击,这才是真正的容量损失。
这就是为什么“均匀的壁厚”出现在几乎每个 DFM 评论中。这不仅仅是实力问题。这是一个生产力问题。
壁厚改变热路径和循环
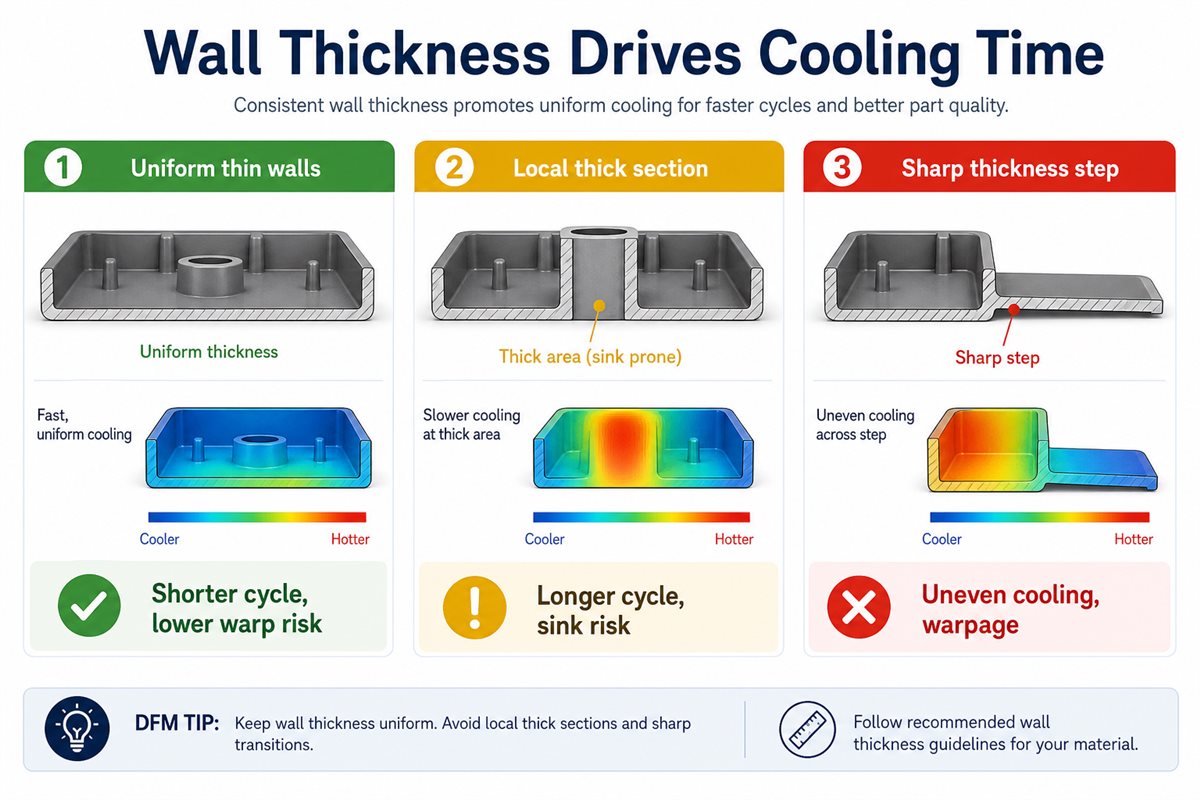
随着壁厚的增加,热量到达模具壁的路径变得更长,因此在许多几何形状中冷却时间呈非线性增加。
- 均匀的薄壁:周期更短,翘曲风险更低。
- 局部厚断面:周期越长,下沉风险越高。
- 急剧的厚度过渡:冷却不均匀、收缩差异、翘曲。
CAD 中的“小”增厚决定可能会导致生产中每个周期多几秒。一年多以来,该成本超过了跳过正确的 DFM 通行证所节省的成本。
Deuchi 塑料的RFQ 就绪工具的模具设计基础知识涵盖壁过渡、肋和凸台如何影响工具和工艺稳定性。
冷却不均匀会导致翘曲——不仅仅是“劣质材料”
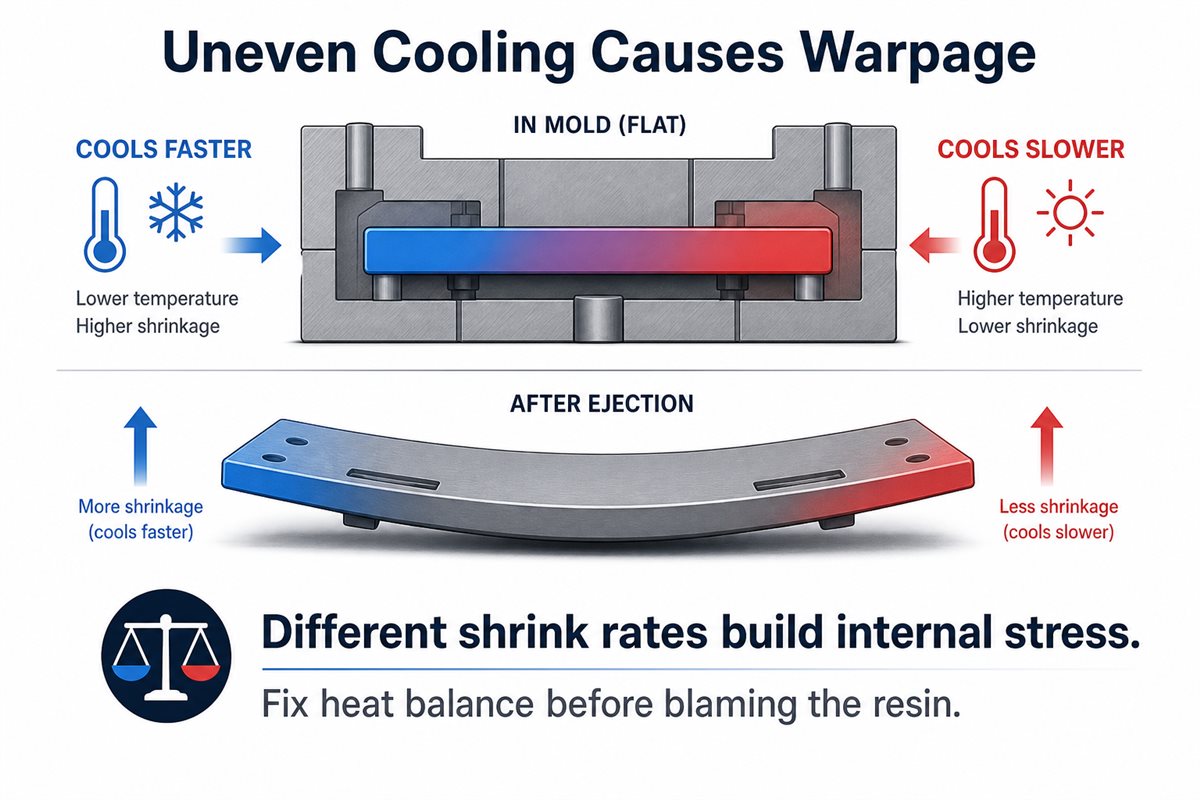
当零件两侧以不同速率冷却时,收缩率不同,零件内部会产生残余应力。弹出后,该应力以弯曲或扭曲的形式释放。
外壳或盖子上看起来像装饰性变形的情况通常是热平衡问题:
- 相对表面上的收缩速度不同。
- 内应力将零件拉向冷却较快的一侧。
- 外观和装配尺寸同时受到影响。
在更换树脂之前,请验证冷却平衡、浇口位置以及厚特征是否位于装饰表面后面。
冷却通道不是模具细节——而是工艺
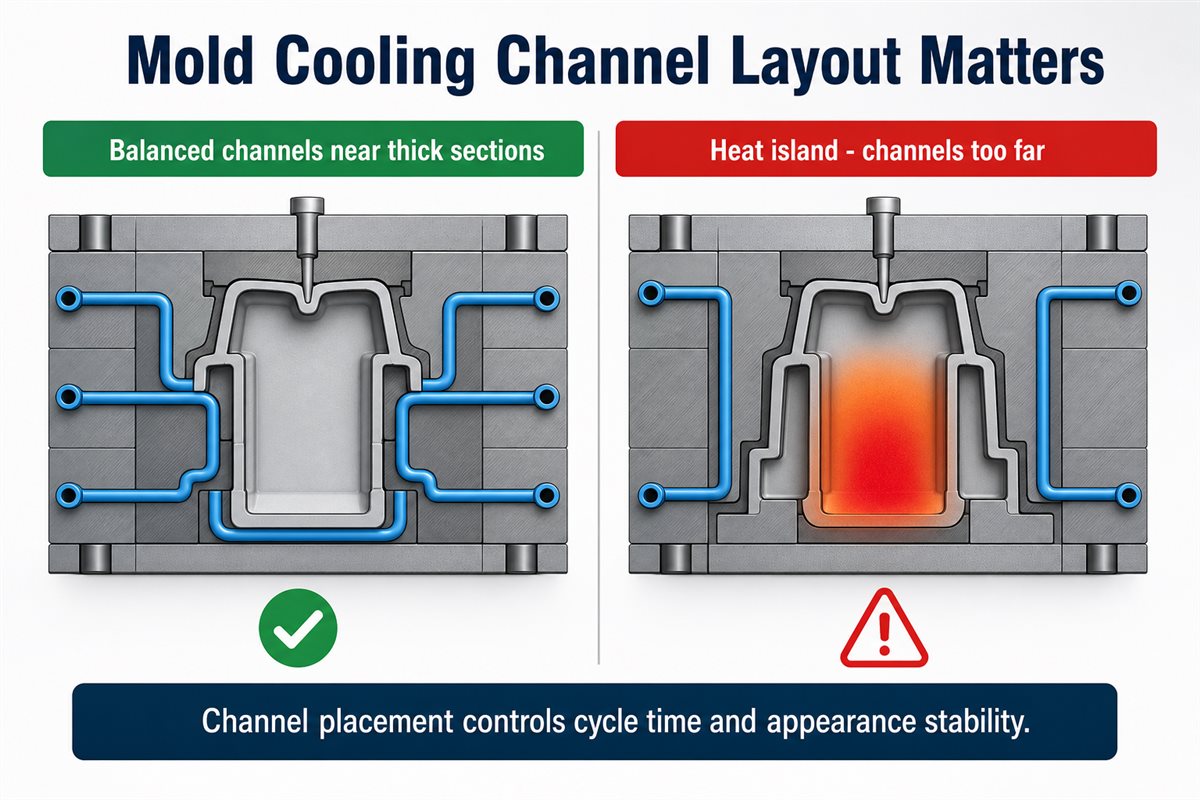
通道布局决定热量是否均匀地离开腔体。距离厚截面太远的通道会产生热岛:局部热点区域会延长周期时间并破坏每次拍摄的外观稳定性。
良好的冷却设计应该:
- 有效地将模具吸收的热量转移到冷却回路中。
- 将通道放置在厚截面热点附近。
- 平衡布局,使所有区域一起达到安全喷射温度。
可以使用高级工具随形冷却— 比直钻孔更紧密地遵循零件轮廓的通道 — 以提高复杂区域的覆盖范围。这是否合理取决于零件的几何形状、体积和质量要求。
缩短冷却时间的错误方法与正确方法
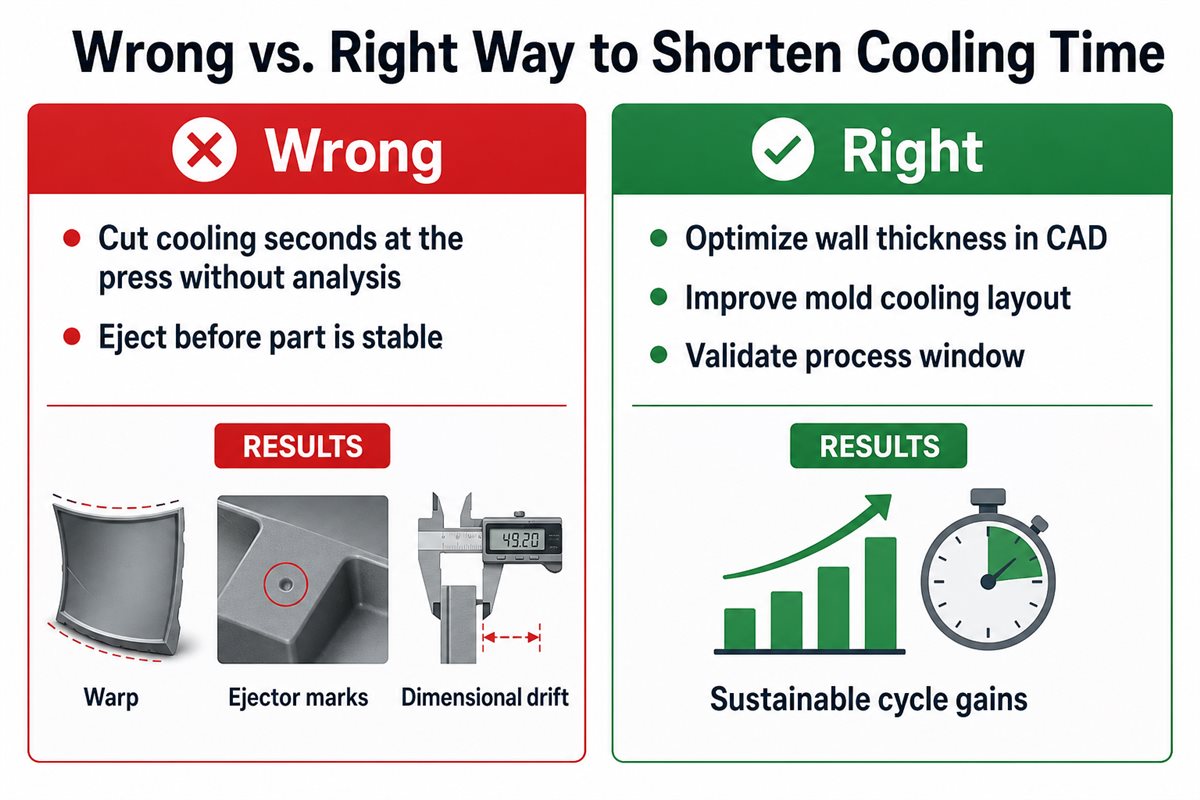
错误的做法
无需进行工程分析即可简单地减少印刷机的冷却时间。零件可能会在稳定之前离开模具,从而增加变形、顶出白化和尺寸漂移——通常产生废品的速度快于节省时间的速度。
正确的做法
从设计和工具一起优化:
- 减少不必要的厚截面和尖锐的厚度台阶。
- 选择具有适合几何形状热行为的材料(在规格允许的情况下)。
- 改善模具中冷却通道的布置和平衡。
- 使用结构设计来避免热量集中在装饰表面后面。
提高模具或熔体温度可以改变冷却曲线和表面外观。任何参数移动都应遵循热逻辑,而不是在机器上进行反复试验。
⚠️警告:如果供应商仅通过“缩短冷却时间”来承诺更短的周期,而没有 DFM 或模具冷却计划,那么他们就是在用废品换取速度。
DFM 您可以在设计阶段采取的行动
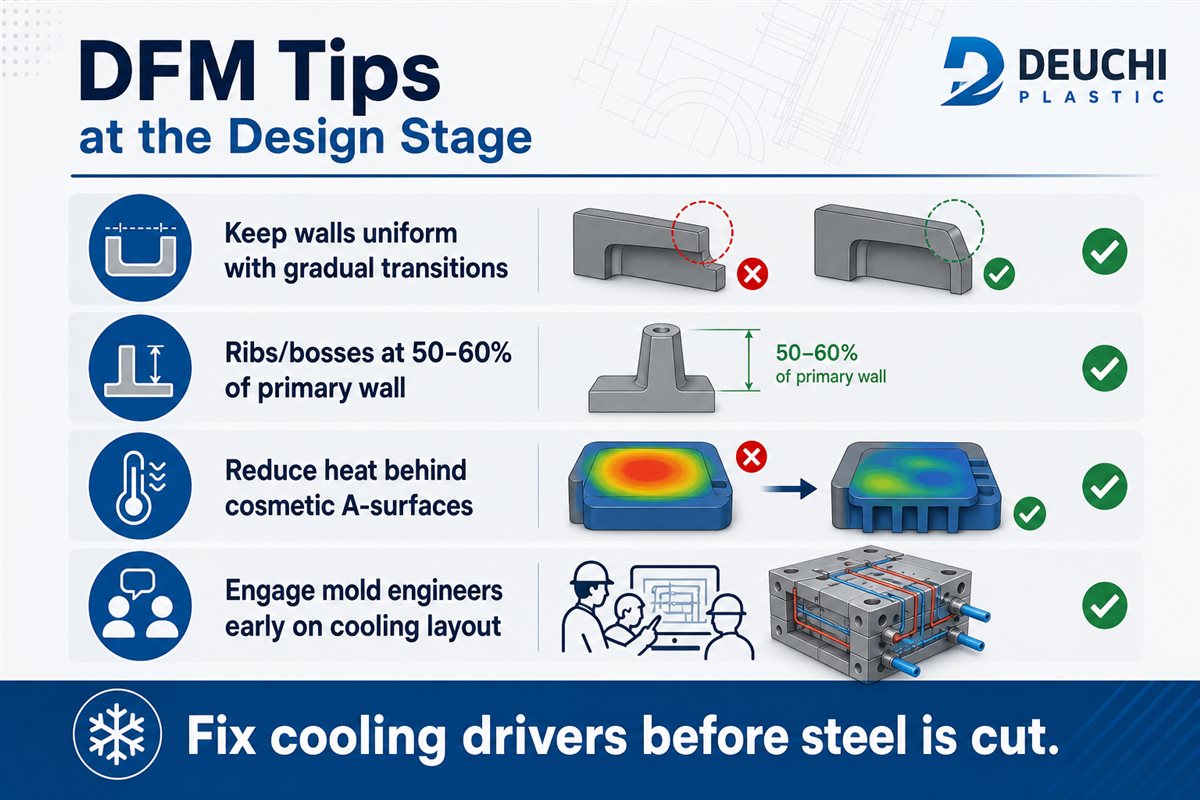
许多冷却问题在钢材切割前解决起来成本最低:
- 保持墙壁均匀并使用逐渐过渡而不是逐步变化。
- 限制筋和凸台的厚度大约 50-60% 的初生壁(取决于应用)。
- 减少 A 面后面的热量降低可见表面下沉和翘曲的风险。
- 尽早聘请模具工程师关于冷却布局和弹出策略。
如果您正在准备 RFQ,则在提交模具预算之前,重点进行 DFM 审查可以标记厚度驱动因素和顶出风险。了解有关 Deuchi 塑料的更多信息DFM 服务.
常见问题解答:注塑冷却时间和循环效率
注塑周期中冷却的百分比是多少?
在许多生产模具中,冷却是最长的阶段,通常超过总循环时间的 50%。确切的份额取决于零件厚度、材料、模具温度控制和冷却回路设计。
我可以减少机器的冷却时间以提高生产率吗?
仅在经过验证的工艺窗口内。在没有确认零件稳定性的情况下进行切割冷却通常会增加翘曲、顶出器损坏和尺寸变化。可持续收益来自零件设计、模具冷却和材料选择,而不是来自强迫缩短计时器。
为什么一厚的部分会减慢整个模具的速度?
弹出必须等到每个关键区域都足够坚固。即使较薄的部分较早准备好,冷却最慢的较厚区域也会成为整个镜头的瓶颈。
冷却不均匀是否就一定意味着塑料材质错误?
未必。翘曲和收缩差异通常可以追溯到厚度变化、浇口位置或不平衡的冷却通道,然后再追溯到树脂等级。
OEM 何时应让成型商参与冷却策略?
在最终确定生产工具的零件几何形状之前。尽早在壁厚、凸台/肋设计和模具冷却布局方面进行合作,可以避免以后出现昂贵的周期时间和质量问题。
后续步骤
如果您的程序中出现冷却时间或翘曲风险,请发送包含 CAD、候选材料、目标体积和质量关键尺寸的要求包。 德驰塑业 可以在锁定工具设计之前审查可制造性并突出显示厚度、冷却和顶出驱动程序。
索取报价或电子邮件信息@deuchiplastic.com.
由Deuchi 塑料工程团队出版。 德驰塑业 是一家位于中国浙江乐清的定制注塑制造商,为全球 OEM 计划从 DFM 到生产提供支持。